三轴点胶机阀启闭时序对胶线首尾一致性的影响与调节

同一条胶线,中段粗细均匀,起点却缺胶虚粘或者堆起一坨,终点要么堆胶拉丝、要么收尾发虚,这类首尾不齐的问题,往往不是整体胶量设错了,而是胶阀的开关时序与走位的起步、收尾没有对上。科雷特三轴点胶机在轨迹上反复启停胶阀,开阀提前量、关阀提前量、回吸和抬针动作串成一条时序链,首尾胶形是否干净利落,就取决于这条链配合得是否到位。把每个环节管什么、偏差会表现成什么样、现场怎么一步步调清楚,胶线首尾的一致性才有稳定基础。
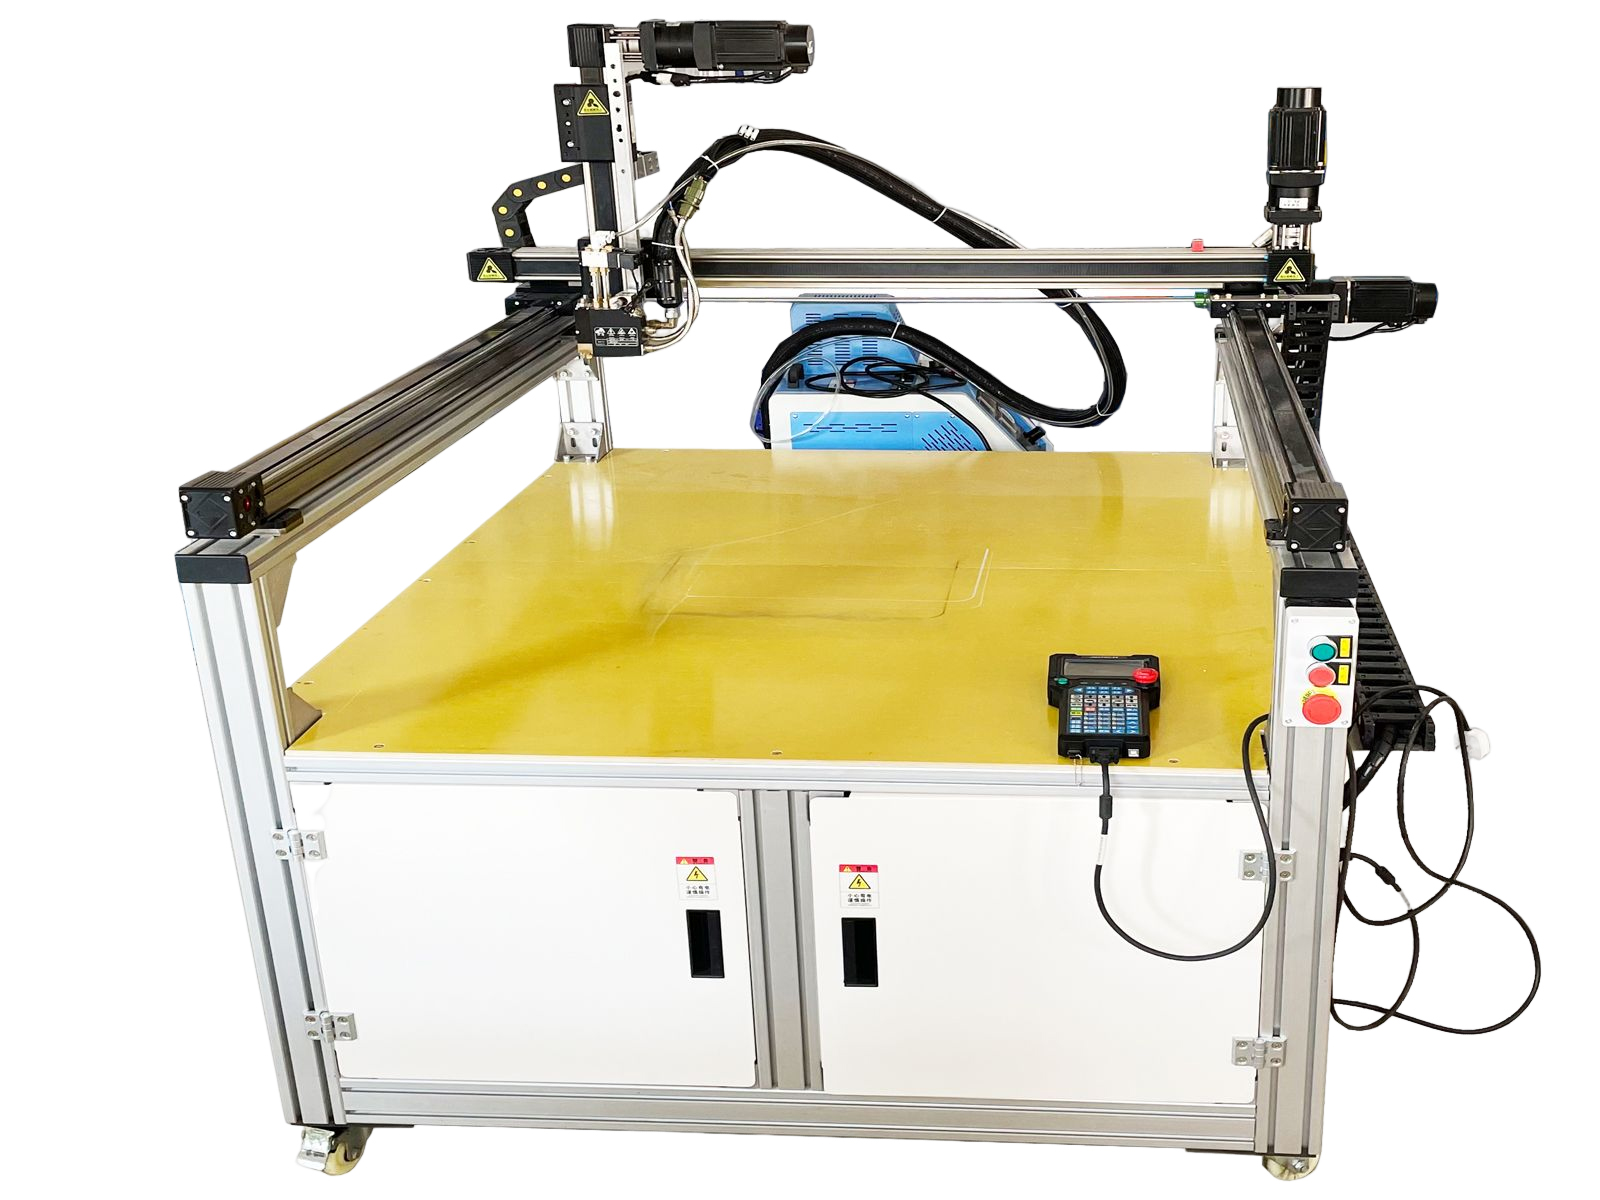
时序链上各环节分别管什么
开阀提前量,也就是常说的开胶延时。控制信号发出后,阀芯从收到信号到真正打开、胶液流到针口,中间存在一段响应延迟。让针头在到达起点之前提前开阀,等胶液流出针口时正好走到起始位置,起点胶量才连续。提前量不足,胶液还没跟上来针头已经走出一段,起点就缺胶;提前量过大,胶液在针头尚未走位时就涌出,起点容易堆胶。
关阀提前量,即提前关胶距离。连续轨迹施胶时,在到达终点之前先关闭胶阀,靠管路里的余压和余胶把最后一段走完。提前关胶距离不足,胶阀关得晚,针头到终点后余胶继续流出,终点堆胶并伴随拉丝;距离过长,余胶不足以补足末段,终点就缺胶。
回吸是关阀瞬间的一次少量反向抽吸,把针口处的胶液轻轻吸回一点,切断黏连、防止针口冒头和拉丝。回吸不足,收尾拖出细丝;回吸过大,则可能把空气吸进针管,下一次出胶先带出气泡,胶点偏小偏扁。抬针时序与回吸配合:回吸完成后,针头先垂直抬升到胶柱自然断开的高度,再做平面移动;抬针太快会把尚未断开的胶柱拉成丝,抬针太慢则针口挂胶。
时序偏差为什么容易在首尾暴露
起点处于设备加速段,速度最慢,针头在局部停留时间偏长,胶量容易堆积;而粘稠、流动慢的胶,又可能在起点还没补足胶量就被带着往前走,表现为起点虚粘。终点处于减速段,停留时间同样变长,余胶容易在末端堆积。这两个位置的运动状态与中段匀速段不同,时序是否合适被放大得最明显。
阀本身的响应速度也会变化。阀芯长期动作后磨损、密封件老化,开关变慢,原先合适的固定提前量就不再匹配当前阀态。此外,胶水粘度、胶温变化会改变胶液的流动速度和黏连程度,同一组提前量在不同胶况下表现会不一样。判断时要先分清是时序问题,还是压力、粘度、针头磨损带来的整体胶量漂移,不能把首尾问题全部归到开关时机上。
调节时序的操作步骤
第一步,固定基准。先把针头规格、针头高度、供胶压力和走位速度按工艺要求设好并固定下来,本轮只调节时序参数,避免多个变量同时改动,否则出了问题无法判断是哪一项起了作用。
第二步,观察首尾。在废板或者正式件边缘跑一遍完整轨迹,看清起点是缺胶还是堆胶、终点是堆胶拉丝还是缺胶,把问题位置记录下来,再决定先动哪一项。
第三步,调开阀提前量。起点缺胶、发虚,适当提前开阀或者留出开胶等待,让胶液充分流出后再继续走轨迹;起点堆胶,则延后开阀,让针头先走位再跟上出胶。每次只做小幅调整,调整后重新试跑确认效果。
第四步,调关阀提前量。终点堆胶、拉丝,加大提前关胶距离,在离终点更远的位置先关阀;终点缺胶、收尾发虚,则缩短提前关胶距离,靠余胶把末段补足。距离长短要与余胶量和当前走位速度相配,现场试胶确定,不套用固定数值。
第五步,配合回吸与抬针。回吸从较弱的程度开始加,加到刚好不滴不漏为止;再配合抬针停留时间和抬升速度,让胶柱先在针口断开,针头再横向移动。回吸量和抬针速度要一起看,单独调一项往往收不到干净断胶的效果。
第六步,复核拐角。轨迹带有直角或圆弧时,拐角减速阶段容易堆胶,核对拐角处的开关胶时机与降速是否匹配;必要时在拐角同步降低出胶量,或把轨迹改成圆弧过渡,避免减速段胶量堆积。
第七步,首件确认并存档。首尾胶形合格后再上批量生产;把调好的开阀提前量、关阀距离、回吸量和抬针参数,连同轨迹、压力、胶种一并存入配方。换产调用已有配方后,仍要先做首件复核,确认首尾胶形正常再批量运行。
时序调节要放在整体参数里看
时序并不是孤立的调节项。整体胶量由供胶压力、出胶时间、针头内径和胶水粘度共同决定,时序改变的是胶液在轨迹上的起止位置和断开时机,补不回整体胶量不足的问题。压力不稳、胶温偏低造成的出胶偏少,应当先回到供胶侧排查,再动开关时机。热熔胶粘度偏高、流动性差,开关胶延时通常要比流动性好的胶种留得更长;稳定的胶温与供胶是时序能够调稳的前提,科雷特热熔胶机在熔胶、输胶和枪嘴温度上的稳定表现,为点胶工位提供了一致的胶液状态。还要区分不同施胶形式的判断标准:宽幅喷涂看的是喷幅覆盖和喷涂距离,与精密点胶不同;科雷特喷胶枪一类设备按扇面均匀度来判断,不能把点胶场景下的阀提前量设置照搬到喷枪上。
把首尾胶形列入首件点检
时序调节的本质,是让胶阀的开关动作比走位早出恰当的一点,把管路余胶和针口黏连在收尾时收干净。把基准先固定、首尾胶形看清、每次只动一组变量,再把合格参数存入配方,胶线首尾就能稳定保持一致。日常点检中把起点饱满度、终点断胶干净度列入首件核对项,比批量出现不良后再逐个返工要省事得多。
